成功经验
磁粉探伤(钢结构焊缝检测)
2026-02-20 09:06:56
关注百姓冷暖的工程人
41 人阅读
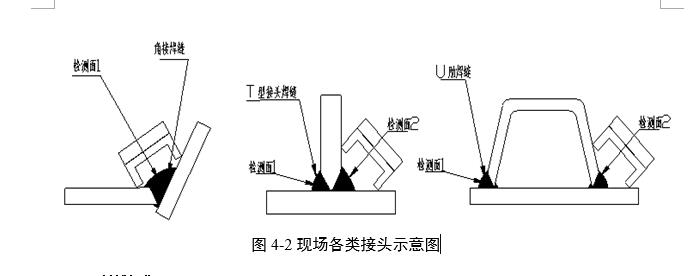
本次检测项目:钢结构焊缝磁粉探伤。
检测原理:通过对被检工件施加磁场使其磁化(整体磁化或局部磁化),在工件的表面和近表面缺陷处将有磁力线逸出工件表面而形成漏磁场,有磁极的存在就能吸附施加在工件表面上的磁粉形成聚集磁痕,从而显示出缺陷的存在。
检测过程如下:
检测前,确保被检区域无氧化皮、机油、油脂、焊接飞溅、机加工刀痕、污物、厚实或松散的油漆和任何能影响检测灵敏度的外来杂物。
本次选用磁轭法,试片选用A1-30/100型试片(根据客户要求选定),试验前做灵敏度测试和提升力试验,确保灵敏度和提升力满足要求,其交流电磁轭提升力应大于45N,直流电磁轭提升力应大于177N。
本次采用非荧光磁粉(磁悬液),浓度控制在10-25g/L,检测条件白光强度不小于1000lx,对检测区域喷薄薄的一层反差增强剂,等风干后,用磁粉探伤仪在上面加磁,磁极分布在焊缝两侧,间距为50-200mm,跟焊缝走向+45度和-45度的分别磁化,通电时间为1-3S。同时采用湿连续法,喷射磁悬液,用2-10倍放大镜观察焊缝是否有缺欠显示。磁轭每次移动应有20mm重叠区域,以免漏检。